Language
 English
 中文简体
 русский
 Español
 عربى
مخطط تعريف تجهيزات الأنابيب: كيفية تحديد التركيبات حسب النوع والرمز

محتوى
- 1 لماذا يكتسب مخطط تعريف التركيبات مكانه؟
- 2 ابدأ بالاتصال، وليس الشكل
- 3 تركيبات اللحام التناكبي: قلب أي مخطط تعريفي
- 4 الخيوط، والمقبس الملحومة والتجهيزات المزورة الأخرى
- 5 الشفاه: قراءة الوجه والتجويف
- 6 الأحجام والجداول وسمك الجدار
- 7 ما يخبرك به الختم
- 8 ثلاثة أخطاء في تحديد الهوية نراها في أغلب الأحيان
نادرًا ما يأتي حامل الأنابيب مع ملصقات. بحلول الوقت الذي يحتاج فيه التركيب إلى الاستبدال، قد يتم حفظ الرسم الأصلي بعيدًا، ويكون الطلاء قد تقشر من العلامات، ولا يزال الخط ساخنًا. عادة ما تكون هذه هي اللحظة التي يصل فيها شخص ما إلى مخطط تعريف تركيبات الأنابيب، ليس لدراسة النظرية ولكن للإجابة على سؤال عملي للغاية: ما هو هذا الجزء بالضبط؟ بعد أكثر من ثلاثين عامًا من تصنيع التجهيزات في Jiangyin، تحدثنا عن هذا السؤال مع المهندسين وعمال التركيب والمشترين في خمس قارات، وغالبًا ما كنا نقف بجوار القطعة نفسها. يحول هذا الدليل تلك المحادثات إلى مخططات يمكنك قراءتها بنظرة سريعة على الموقع.
لماذا يكتسب مخطط تعريف التركيبات مكانه؟
التركيبات هي المكونات الأقل بريقًا في نظام الأنابيب والأسهل في القراءة الخاطئة. يبدو الكوع ذو 90 درجة والكوع ذو نصف القطر القصير 45 درجة متشابهين على طول الذراع، ويمكن أن يتحول المخفض اللامركزي إلى متحد المركز حتى يتحقق شخص ما من الاتجاه الذي يواجهه الجانب المسطح. هذه القراءات الخاطئة الصغيرة تحمل عواقب حقيقية. سمك الجدار الخاطئ يغير إعداد اللحام. حجم الفرع الخاطئ يغير توزيع التدفق. يمكن أن تفشل درجة المادة الخاطئة في الخدمة قبل فترة طويلة من عمرها التصميمي. إن مخطط التعريف هو ببساطة وسيلة للإبطاء لمدة ثلاثين ثانية قبل اتخاذ تلك القرارات، وعادة ما يدفع تكاليفه في المرة الأولى التي يمنع فيها شحنة مرتجعة أو إعادة قطع التخزين المؤقت.
ابدأ بالاتصال، وليس الشكل
يعمل الميكانيكيون ذوو الخبرة بنفس الترتيب في كل مرة. قبل قياس أي شيء، فإنهم ينظرون إلى كيفية ربط التركيب بالأنبوب، لأن طريقة الاتصال تخبرك بالمعيار وفئة الضغط وغالبًا نطاق الحجم الذي تتعامل معه.
| عائلة اتصال | كيفية التعرف عليه في الموقع | نطاق الحجم النموذجي | المعايير المشتركة |
|---|---|---|---|
| بعقب اللحام | أطراف مشطوفة عادية، بدون خيوط أو تجويف، تتطابق مع القطر الخارجي للأنبوب | 1/2 بوصة إلى 72 بوصة (DN15 إلى DN1800) | أسم B16.9، B16.28، دين 2605، جيس B2311 |
| لحام المقبس | تجويف غائر ينزلق الأنبوب إليه، ويتم لحام الشرائح من الخارج | 1/2 بوصة إلى 4 بوصة (DN15 إلى DN100) | ASME B16.11، MSS SP-79، SP-83، SP-95 |
| مترابطة | يمكن فك الخيوط المدببة المرئية، NPT أو BSP | 1/2 بوصة إلى 4 بوصة (DN15 إلى DN100) | أسم B16.11، بس 3799 |
| ذات حواف | وصلة مثبتة بمسامير التركيب نفسه عبارة عن شفة بدائرة مسمار | 1/2" وأكبر | أسم B16.5، B16.47، إن 1092-1 |
تلك النظرة الأولى تزيل معظم التخمين. تعني النهايات المشطوفة البسيطة تركيبًا ملحومًا بعقبًا، لذا يمكنك قراءة الرسم البياني في العمود B16.9. الخيوط المرئية تعني العائلة المطروقة، لذا عليك التبديل إلى ASME B16.11 والتفكير بالبوصات بدلاً من المليمترات. فقط بعد أن تستقر الأسرة، يكون من المنطقي الجدال حول نصف القطر أو سمك الجدار أو نوع الوجه.
تركيبات اللحام التناكبي: قلب أي مخطط تعريفي
تشكل تركيبات اللحام التناكبي الحصة الأكبر مما يتحرك عبر مصنع المعالجة، وهي أيضًا المجموعة الأكثر شيوعًا التي يتم الخلط بينها وبين بعضها البعض. يربط الجدول أدناه المخطط التفصيلي الذي تراه مع الوظيفة التي يؤديها الجزء.
| المناسب | ما تراه | حيث يتم استخدامه |
|---|---|---|
| الكوع 90 درجة | انحناء حاد في الزاوية اليمنى. نصف القطر 1.5D طويل أو 1D قصير | تغيير الاتجاه القياسي |
| الكوع 45 درجة | انحناء لطيف، ما يقرب من نصف الزاوية اليمنى | تغيير الاتجاه تدريجيا، وانخفاض فقدان الضغط |
| انحناء العودة 180 درجة | شكل U بحيث يكون كلا الطرفين في نفس الاتجاه | المبادلات الحرارية، حلقات الانعكاس |
| قمزة متساوية | ثلاث فتحات، فرع بنفس حجم الجري | إقلاع الفرع مع التجويف المطابق |
| تقليل المحملة | ثلاث فتحات، فرع أصغر من المدى | إقلاع الفرع مع تجويف مخفض |
| عبور | أربع فتحات، مساران متقاطعان | المشعبات، تدفق متعدد الاتجاهات |
| المخفض متحدة المركز | مخروط ذو طرفين على نفس خط الوسط | الخطوط العمودية، تغيير الحجم العام |
| المخفض غريب الأطوار | مخروط ذو جانب واحد مسطح، مع إزاحة التجاويف | مداخل المضخة، الخطوط الأفقية، الصرف |
| كاب | إغلاق نهاية على شكل قبة | إنهاء الخط، ونقاط التعادل في المستقبل |
| نهاية كعب | قطعة قصيرة متوهجة مقترنة بشفة داعمة | المفاصل الدوارة والتفكيك المتكرر |
الكوع هو الجزء الذي يسأل عنه المشترون كثيرًا، ويرجع ذلك جزئيًا إلى سهولة قياس نصف قطره بشكل خاطئ، وجزئيًا لأنه يمكن الخلط بين الكوع ذي نصف القطر القصير والكوع ذي نصف القطر الطويل عندما يكون الأنبوب في مكانه بالفعل. إذا كنت ترغب في الحصول على مرجع الأبعاد لهذا العنصر الفردي، فصفحتنا على بعقب اللحام الكوع 90 درجة يسرد الأرقام من المركز إلى النهاية حسب الحجم.
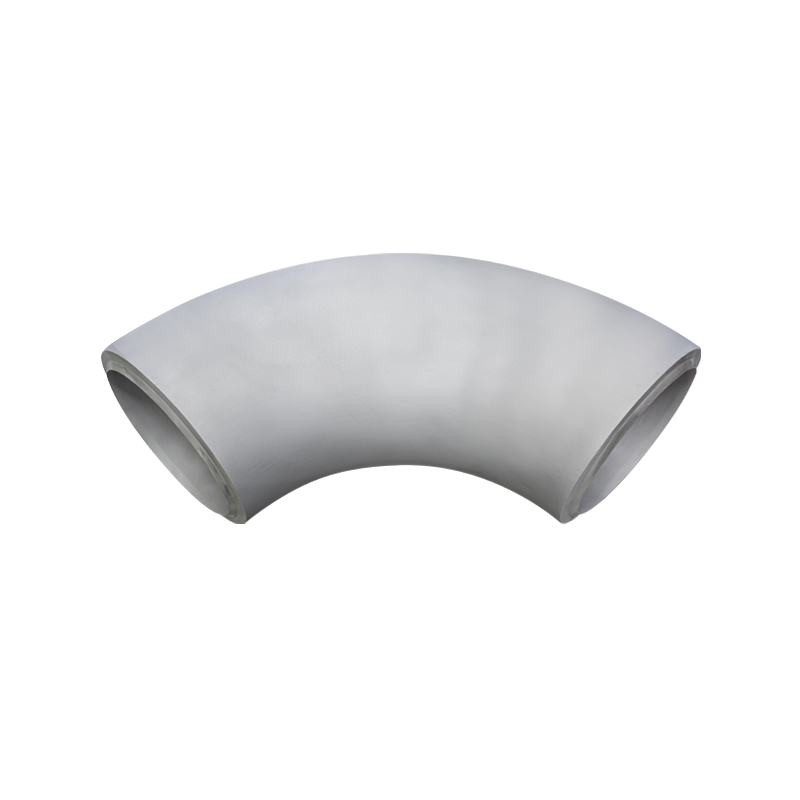 كوع ملحوم بزاوية 90 درجة مع خيارات نصف قطر طويلة وقصيرة تسرد صفحة المنتج أحجام DN15 – DN3800، وأنواع نصف القطر الطويل والقصير، والبيانات من المركز إلى النهاية المفيدة عند مطابقة أبعاد ASME B16.9 أو EN قبل قطع البكرات. عرض المنتج →
كما أنه يساعد على إبقاء المعيار الحاكم في الاعتبار. في معظم مشاريع التصدير يتم طلب عائلة اللحام التناكبي ضدها ASME B16.9 تجهيزات اللحام التناكبي ، بينما قد تتطلب المواصفات الأوروبية أبعاد DIN أو EN التي تختلف ببضعة ملليمترات في الطول من المركز إلى الطرف. هذه المليمترات القليلة مهمة عندما يتم قطع البكرة بالفعل.
الخيوط، والمقبس الملحومة والتجهيزات المزورة الأخرى
أقل من أربع بوصات تقريبًا، تفسح التركيبات الملحومة والملولبة المجال للبناء المطروق، ويتغير مخطط التعريف. تكون الأجزاء المطروقة مدمجة، ذات جدران سميكة، ويتم تشكيلها عن طريق الضغط أو التشغيل الآلي بدلاً من التشكيل من لوحة أو أنبوب غير ملحوم. في هذا النطاق سوف تجد الكوع الملولب بزاوية 90 درجة، والوصلات المتساوية المطروقة، ومنافذ الفروع، وأغطية اللحام بالمقبس، وسدادات الرأس المربعة، والوصلات والنقابات الملولبة.
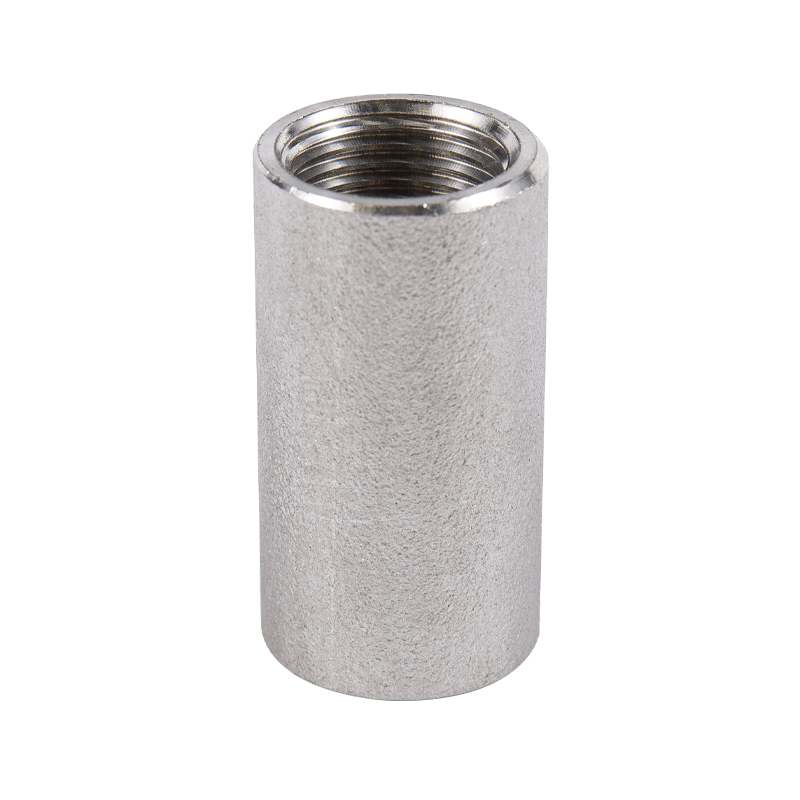 اقتران ملولب مزورة لوصلات الأنابيب ذات القطر الصغير في التركيبات المطروقة ذات القطر الصغير، تقوم هذه الوصلة الملولبة المستقيمة بربط أقسام الأنابيب بدون لحام، مع خيوط مُصنعة متوفرة من الكربون أو الفولاذ المقاوم للصدأ. عرض المنتج →
تحديد الهوية هنا عادة ما يكون مسألة تجويف وخيط. أداة التوصيل عبارة عن أسطوانة قصيرة ذات خيوط في كلا الطرفين ولا يوجد انحناء، في حين أن الكوع له نفس الأطراف الملولبة ولكن بزاوية قائمة مرئية. يغلق الغطاء الخط، ويتم تثبيت القابس في التركيب وليس على الأنبوب، ولهذا السبب غالبًا ما يتم الخلط بين الاثنين في غرفة المتجر. نظرة عامة لدينا على تركيبات لحام ملولبة ومقبس مزورة قم بتجميع هذه الأجزاء حسب الشكل بحيث يسهل اختيار الجزء الصحيح.
الشفاه: قراءة الوجه والتجويف
الشفاه هي جزء من المخطط حيث ينظر الناس إلى الخارج وينسون الداخل. يخبرك المخطط التفصيلي بكيفية ربط الحافة بالأنبوب؛ يخبرك الوجه كيف يختم؛ يخبرك التجويف بالجدول الزمني الذي يناسبه.
| نوع شفة | التعرف عليه من خلال | خدمة نموذجية |
|---|---|---|
| لحام الرقبة | محور طويل مدبب، بعقب ملحوم بالأنبوب | الضغط العالي، ارتفاع درجة الحرارة، التحميل الدوري |
| سهل الارتداء | يمر الأنبوب بشكل مستقيم من خلال لحامين فيليه | خدمة عامة، ضغط منخفض |
| أعمى | قرص صلب، لا يوجد تجويف على الإطلاق | العزل، فراغات الخطوط، الصيانة |
| مترابطة | الخيوط الداخلية، لا يوجد تحضير للحام | أنظمة ذات تجويف صغير وغير ملحومة |
| لحام المقبس | تجويف غائر للأنبوب، لحام فيليه واحد | تجويف صغير، ضغط أعلى |
| مفصل اللفة | تستخدم مع نهاية كعب، لا يوجد اتصال لحام مع الوجه | يتم تفكيك المفاصل في كثير من الأحيان |
| لوحة / لحام مسطح | لوحة مسطحة مع فتحات التجويف والترباس | المياه والمرافق والضغط المنخفض |
وجه الحشية هو النصف الثاني من القصة. الوجه المرتفع هو الوضع الافتراضي في معظم فلنجات ASME، والوجه المسطح يناسب معدات التزاوج من الحديد الزهر أو البلاستيك، ويتم حجز الوصلة من النوع الحلقي للغاز عالي الضغط حيث توجد حلقة معدنية في وجه محزز. يُظهر نطاق الحافة الملحومة لدينا كيف يتغير طول المحور من فئة ضغط إلى أخرى.
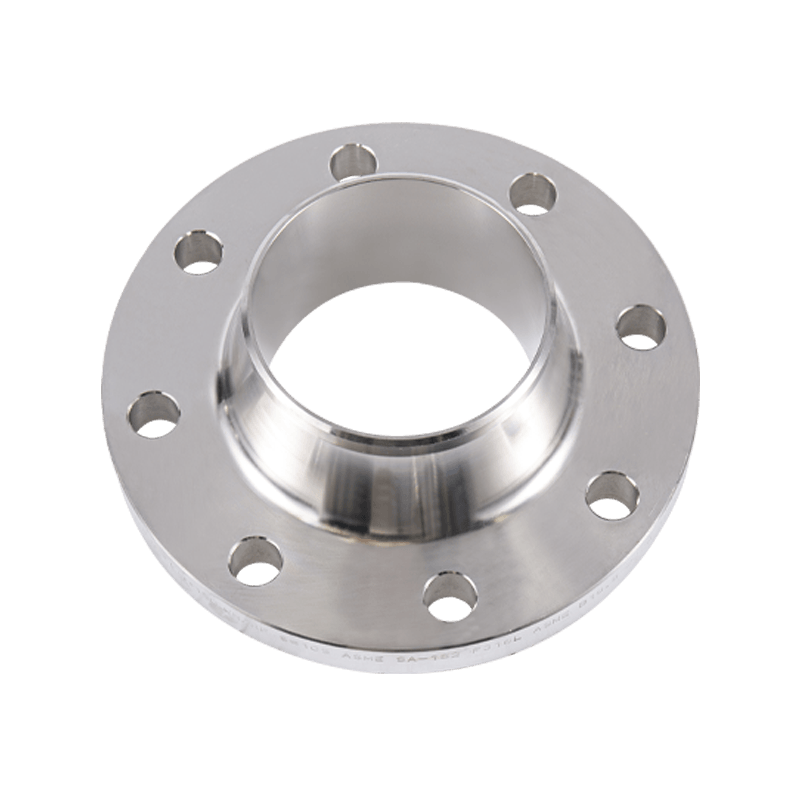 شفة عنق اللحام لأنابيب الضغط العالي ودرجات الحرارة العالية شفة ملحومة بعقب مع رقبة مدببة تناسب خطوط الضغط العالي ودرجة الحرارة العالية؛ يجب أن يتطابق سطح الختم ذو الوجه المرتفع وطول المحور مع فئة الضغط وجدول الأنابيب. عرض المنتج →
الأحجام والجداول وسمك الجدار
الحجم الاسمي هو الرقم الأكثر خطأ في القراءة على أي مخطط. لا يعد حجم الأنبوب الاسمي قطرًا خارجيًا فعليًا بمجرد تجاوز 12 بوصة، وقيم DN هي قياسات اسمية وليست ملليمترية. سمك الجدار هو متغير منفصل مرة أخرى، يتم اختياره حسب الجدول الزمني أو بسمك محدد مثل 10 مم أو 14 مم على خطوط الجدران الثقيلة. هذا هو السبب في أن الكوع الذي يبلغ طوله ستة بوصات لا يكون أبدًا مجرد كوع يبلغ طوله ست بوصات: يجب أن يتوافق التجويف مع جدول الأنابيب، وإلا فلن يصطف جذر اللحام. عندما يتم استبدال الخط بدلاً من إعادة بنائه، فإن العادة الأكثر أمانًا هي ملاحظة القطر الخارجي وسمك الجدار والمسافة من المركز إلى النهاية، ثم مطابقة الثلاثة جميعًا مع المخطط قبل الطلب.
ما يخبرك به الختم
تحمل كل قطعة تقريبًا رقمًا حراريًا وحجمًا وسمك جدار ودرجة مادة مختومة أو مطبوعة على الجسم. قراءة هذه العلامات أسرع وأكثر موثوقية من أي قياس:
- يشير ASTM A234 WPB إلى تركيبات اللحام التناكبي المصنوعة من الفولاذ الكربوني للخدمة العادية.
- تشير WP304 وWP316L وWP321H إلى درجات مقاومة للصدأ، بينما تشير اللاحقة H إلى نسبة كربون أعلى لقوة درجة حرارة مرتفعة.
- يحدد WPL6 الفولاذ الكربوني ذو درجة الحرارة المنخفضة، والذي تم اختياره للخدمة تحت درجة التجمد.
- يشير كل من WP91 وF91 إلى سبائك الفولاذ المستخدمة في البخار بدرجة حرارة عالية على خطوط محطات توليد الطاقة.
- S32205 وS32750 يمثلان الفولاذ المقاوم للصدأ على الوجهين والفائقين، وهو شائع في مياه البحر والمواد الكيميائية.
- يظهر Inconel 625 و718 والتيتانيوم من الدرجة 2 على خدمات التآكل المتخصصة أو عالية النقاء.
إذا تم طلاء العلامة، فيمكن عادة تتبع رقم الحرارة من خلال شهادة المطحنة، والتي تؤكد الكيمياء والخصائص الميكانيكية في خطوة واحدة.
ثلاثة أخطاء في تحديد الهوية نراها في أغلب الأحيان
- قياس نصف قطر الكوع من خارج الانحناء. يتم أخذ نصف القطر إلى خط الوسط، لذا فإن القياس الخارجي يبالغ دائمًا في تقديره ويمكن أن يحول جزءًا من نصف القطر القصير إلى جزء نصف قطر طويل على الورق.
- على افتراض أن كل نقطة الإنطلاق متساوية. حجم الفرع، وزاوية الفرع، وما إذا كان الفرع معززًا، كل ذلك يغير الأداء، وتقوم نقطة الإنطلاق الجانبية بعمل مختلف عن الوظيفة القياسية.
- الثقة في الخطوط العريضة وتجاهل المواد. يمكن أن تبدو التركيبتان اللتان لهما نفس الشكل الهندسي متطابقتين وتتصرفان بشكل مختلف تمامًا في درجة حرارة منخفضة أو خط خدمة حامض.
الرسم البياني هو نقطة البداية وليس بديلاً للحكم. عندما يكون هناك خط مهم، اخرج إلى الحامل مع المخطط في متناول اليد، وتحقق من الاتصال، والتجويف، وسمك الجدار والعلامة، واكتب كل أربعة قبل الاتصال بأي شخص. يستغرق الأمر عشر دقائق ويمنع معظم عمليات إعادة العمل التي يُطلب منا المساعدة في إصلاحها. إذا كانت الإجابة لا تزال غير واضحة، فإن فريقنا سعيد بالعمل معك، سواء أتى الجزء من ورشة العمل الخاصة بنا في Jiangyin أو من مكان آخر تمامًا.
حقوق الطبع والنشر © Jiangyin Gaoxin Pipe Fittings Co., Ltd جميع الحقوق محفوظة.