Language
 English
 中文简体
 русский
 Español
 عربى
كيفية قياس تجهيزات الأنابيب: دليل عملي للاستخدام التجاري والميداني

محتوى
يبدو قياس تركيب الأنابيب بمثابة مهمة تستغرق دقيقتين حتى يصبح الجزء غير المميز في يدك وتنتظره بكرة. الأنبوب سهل: الحجم الاسمي وسمك الجدار، ويتم تحديد الأنبوب. التركيب هو جزء ثلاثي الأبعاد، ويجب فحصه عبر عدة أبعاد في وقت واحد: القطر الخارجي للأطراف، وسمك الجدار، والطول من المركز إلى النهاية أو الطول وجهاً لوجه، وهندسة الاتصال. إذا أخطأت في إحداها، فقد يتم التخلص من عملية إعداد اللحام أو المحاذاة أو البكرة بأكملها.
لقد قمنا بتصنيع مكونات أنابيب الضغط في Jiangyin منذ عام 1993، ويقوم فريق الفحص لدينا بقياس تجهيزات اللحام التناكبي، تجهيزات لحام المقبس، التركيبات الملولبة والفلنجات كل يوم عمل. ما يلي هو الطريقة التي نستخدمها في متجرنا، وهي مكتوبة للمشترين ومفتشي مراقبة الجودة والمهندسين الميدانيين الذين يحتاجون إلى أرقام يمكنهم الوثوق بها.
القياسات الأربعة الأكثر أهمية
مهما كان المناسب، هناك أربعة أسئلة تغطي كل المواقف تقريبًا. اعمل من خلالها بالترتيب ونادرًا ما تحتاج إلى التخمين.
- حجم النهاية والقطر الخارجي. يتم ترتيب التركيبات حسب حجم الأنبوب الاسمي، لكن الفرجار يقرأ القطر الخارجي الفعلي. يبلغ قياس التركيب مقاس 2 بوصة (DN50) حوالي 2.375 بوصة (60.3 ملم) عبر الوجه النهائي، وليس 2 بوصة. تحقق من كلا الطرفين، لأن الشكل البيضاوي أو الطرف التالف يظهر هنا أولاً.
- سمك الجدار والجدول الزمني. سمك الجدار يفصل SCH 40 عن SCH 80 عن XXS، وهو ما يحدد التجويف. قم بالقياس في النهاية باستخدام الفرجار أو مقياس الموجات فوق الصوتية، وخذ أربع قراءات على الأقل حول المحيط.
- طول. من المركز إلى النهاية للمرفقين والمحملات والجوانب الجانبية؛ وجهاً لوجه للفلنجات والصمامات؛ الطول الإجمالي للمخفضات والقبعات ونهايات كعب الروتين. البعد القياسي هو الذي يحكم التجهيز في الموقع.
- هندسة النهاية. زاوية مشطوفة ووجه جذري لنهايات اللحام التناكبي، وتجويف المقبس وعمق المقبس لنهايات لحام المقبس، وشكل الخيط والارتباط للنهايات الملولبة.
ارسم الجزء، واكتب الأرقام الأربعة على الرسم، واحتفظ بالرسم مع الجزء. تمنع هذه العادة حالات عدم التطابق أكثر من أي خطوة أخرى شهدناها خلال ثلاثين عامًا من الإنتاج.
الأدوات التي تجعل القياسات جديرة بالثقة
لا تحتاج إلى معمل قياس، لكنك تحتاج إلى مجموعة مناسبة من الأدوات وسطح نظيف ومستوٍ للعمل عليه.
- الفرجار الورني أو الرقمي، من 0 إلى 6 بوصات ومن 0 إلى 12 بوصة، للقطر الخارجي وسمك الجدار وعمق المقبس.
- شريط فولاذي أو شريط pi للأقطار الكبيرة. يقرأ شريط pi القطر مباشرة وهو أسرع طريقة لفحص مرفق DN1800 أو الحافة الثقيلة.
- مقياس سمك بالموجات فوق الصوتية عندما يجب التحقق من الجدار بعيدًا عن الوجه النهائي.
- مكتشف زاوية أو منقلة للخطوط الجانبية، أكواع 45 درجة وزوايا الفروع.
- حافة مستقيمة وسطح مستو ومربع شفة لفحص التربيع.
- مقياس خيط أو حلمة أنبوب مطابقة للتركيبات الملولبة.
- جدول الأبعاد القياسي ذي الصلة، لأن مقارنة القراءة بالجدول أسرع من الحساب من الصفر.
قم بالقياس في درجة حرارة الغرفة كلما أمكن ذلك، واحتفظ بالجزء مدعومًا حتى لا يؤدي وزنه إلى تشويه القراءة.
كيفية قياس تركيبات اللحام بعقب
يتم تحديد تركيبات اللحام التناكبي وفقًا لمعيار ASME B16.9 من خلال القطر الخارجي وسمك الجدار والأبعاد من المركز إلى الطرف، لذلك يجب تأكيد هذه الأرقام أولاً.
المرفقان: من المركز إلى النهاية والزاوية
ضع مرفقك على سطح مستو بحيث يكون أحد طرفيه مواجهًا لك وقم بقياس القطر الخارجي لهذا الطرف. نصف هذا الرقم يمنحك خط الوسط. ثم يمتد البعد من المركز إلى النهاية من خط الوسط إلى الوجه البعيد، مقاسًا على طول الساق الأخرى. على مرفق نصف قطره 90 درجة، يكون من المركز إلى النهاية حوالي 1.5 مرة من الحجم الاسمي، وعلى مرفق 45 درجة يكون حوالي 0.625 مرة من الحجم الاسمي، لذا فإن الحساب السريع يخبرك ما إذا كانت قراءتك تنتمي إلى العائلة المناسبة قبل أن تثق بها. للحصول على إرجاعات بمقدار 180 درجة، قم بتسجيل المسافة من المركز إلى المركز والمسافة من الخلف إلى الوجه، نظرًا لأن الرسومات تتطلب رسومات مختلفة. أنهي بالزاوية المائلة والوجه الجذري والتجويف الفعلي.
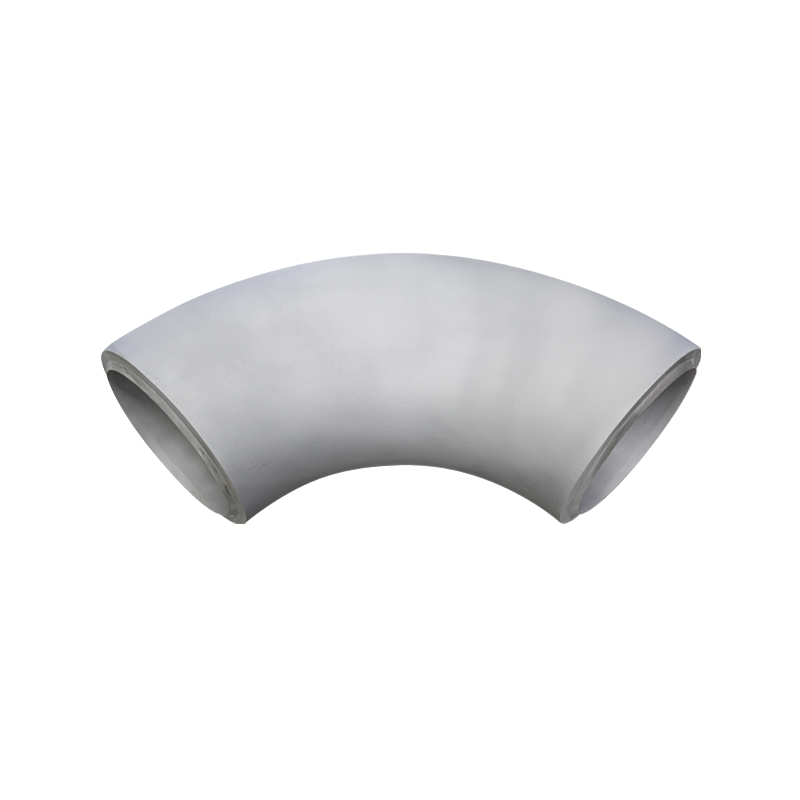 بعقب اللحام 90 درجة الكوع نحن ننتج أكواع اللحام ذات القطر الكبير والأكواع ذات الضغط العالي ذات الجدران السميكة. الحد الأقصى لقطر الكوع يمكن أن يكون DN3800. في الوقت الحاضر، لدينا مجموعة كاملة من ... عرض المنتج →
المحملات والصلبان والخطوط الجانبية
تحتوي نقطة الإنطلاق على بعدين محكمين: الجري، الذي يتم قياسه من النهاية إلى النهاية عبر الجسم، والفرع، الذي يتم قياسه من خط مركز الجري إلى وجه نهاية الفرع. على نقطة الإنطلاق المتساوية يجب أن يتطابق الاثنان؛ على نقطة الإنطلاق المختزلة، قم بقياس القطر الخارجي للفرع أيضًا ولاحظ أي منفذ تم تقليله. تضيف نقطة الإنطلاق الجانبية زاوية فرعية. تتبع الصلبان نفس المنطق مع منفذ رابع، ومن المفيد التحقق من جميع الأطراف الأربعة للقطر والتربيع.
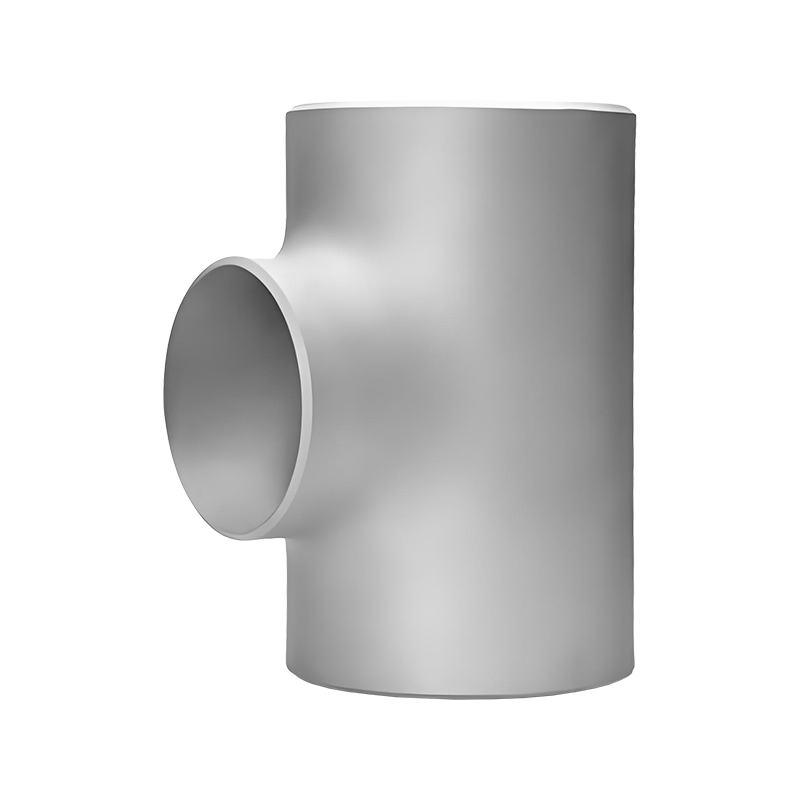 بعقب اللحام المتساوية تعتبر نقطة الإنطلاق المتساوية أحد التركيبات المهمة في أنظمة الأنابيب، وهي مصممة لتقسيم أو دمج تدفق السوائل مع الحفاظ على أقطار الأنابيب المتسقة عبر الفتحات الثلاثة. ث... عرض المنتج →
المخفضات والقبعات ونهايات كعب الروتين
يتم فحص المخفضات متحدة المركز من خلال الطول الإجمالي والقطر الخارجي الكبير والقطر الخارجي الصغير وسمك الجدار عند كلا الطرفين. يضيف المخفض اللامركزي الجانب المسطح والإزاحة بين خطي المركز، وهو أمر يسهل قراءته مع وضع حافة مستقيمة على السطح المسطح. يتم تحديد القبعات حسب القطر الخارجي والارتفاع وسمك الجدار. يتم قياس نهايات كعب القدم حسب الطول والقطر الخارجي لللفة وسمك اللفة، مع فحص اللفة في عدة نقاط حول المحيط.
كيفية قياس الشفاه
يتعلق قياس الحافة في الغالب بنمط الترباس، لأن ذلك يحدد ما إذا كان المفصل سيتم تثبيته أم لا. سجل القطر الخارجي للشفة، وسمك الحافة، وقطر دائرة الترباس، وعدد وقطر فتحات الترباس. ثم أضف تفاصيل المواجهة: بالنسبة لشفة الوجه المرتفعة، قم بقياس قطر الوجه المرتفع وارتفاعه فوق وجه الحافة؛ بالنسبة لشفة المفصل من النوع الدائري، قم بقياس الأخدود ولاحظ رقم الحلقة. أخيرًا تحقق من التجويف وقطر المحور عند طرف اللحام مقابل الأنبوب.
قطر دائرة الترباس هو القطر الصعب في هذا المجال. باستخدام عدد زوجي من الثقوب، قم بالقياس من مركز فتحة مسمار واحدة بشكل مستقيم إلى مركز الفتحة المقابلة. باستخدام رقم فردي، قم بالقياس من مركز الثقب إلى مركز الحافة وقم بمضاعفته. قم بعد الثقوب مرتين، لأن ثقبًا إضافيًا أو مفقودًا يعد خطأً مكلفًا للغاية.
 شفة الرقبة اللحام تعتبر Weld Neck Flange بمثابة الحل النهائي لبيئات الضغط العالي ودرجات الحرارة العالية، وهي مصممة لتوفير موثوقية لا مثيل لها من خلال بيئتها القوية... عرض المنتج →
كيفية قياس مقبس اللحام والتركيبات الملولبة
تخضع التركيبات المطروقة ذات التجويف الصغير إلى ASME B16.11 لأبعاد المقبس أو الخيط بدلاً من الأطوال الطويلة من المركز إلى النهاية. بالنسبة للكوع الملحوم بالمقبس أو نقطة الإنطلاق أو الوصلة، قم بقياس تجويف المقبس وعمق المقبس وسمك الجدار، وتأكد من أن التجويف يطابق القطر الخارجي للأنبوب. بالنسبة للتركيبات الملولبة، تأكد من حجم الخيط وشكله، وطول الخيط والطول الإجمالي، واختبر الخيط باستخدام مقياس أو حلمة مطابقة. نظرًا لأن هذه الأجزاء غالبًا ما تمر عبر خطوط الضغط العالي والنقاء العالي، فإن السنخ أو السنخ الضحل يستحق الإمساك به قبل أن تصل التركيبات إلى ماكينة اللحام.
جدول مرجعي سريع لطابق المتجر
اطبع هذا الجدول، واحتفظ به بجانب المقعد واملأ قراءة لكل سطر قبل أن يتحرك الجزء.
| نوع المناسب | أبعاد للتسجيل | أفضل أداة |
|---|---|---|
| بعقب اللحام الكوع 90 درجة | القطر الخارجي للنهاية، سمك الجدار، الزاوية من المركز إلى النهاية، الزاوية المائلة | الفرجار، الشريط، مكتشف الزاوية |
| قمزة متساوية | تشغيل من طرف إلى طرف، وارتفاع الفرع، وقطر كلا الطرفين | الشريط، الفرجار، الحافة المستقيمة |
| المخفض متحدة المركز | الطول الإجمالي، القطر النهائي الكبير، القطر النهائي الصغير، كلا سمك الجدار | الفرجار، الشريط |
| شفة الرقبة الملحومة | القطر الخارجي، السُمك، دائرة الترباس، عدد الثقب وحجمه، ارتفاع الوجه المرتفع، التجويف | الفرجار، الشريط, flange square |
| تركيب لحام المقبس | تجويف المقبس، عمق المقبس، سمك الجدار | مقياس التجويف، مقياس العمق |
| تركيب الخيوط | حجم الخيط وشكله، طول الخيط، الطول الإجمالي | قياس الموضوع، الفرجار |
الأخطاء الشائعة والفحوصات الميدانية
- التعامل مع الحجم الاسمي على أنه القطر الخارجي، ثم طلب قطعة لا تناسب الأنبوب.
- القياس من الشطب بدلا من الوجه النهائي مما يقصر كل قراءة.
- قراءة طرف واحد فقط من الكوع أو نقطة الإنطلاق أو المخفض وافتراض تطابق الطرف الآخر.
- مقارنة التركيبات بجدول الأنابيب ولكن لا يتم قياس سمك الجدار الفعلي لأي منهما.
- نسيان تفاصيل الوجه مثل الوجه المرتفع أو أخدود المفصل الدائري أو الوجه المسطح، والتي لا يمكن تصحيحها في الموقع.
إذا كانت القراءة خارج ما تتوقعه، قم بالقياس مرة أخرى باستخدام أداة ثانية قبل رفض الجزء. يتسبب الفرجار الذي تم إسقاطه أو الشريط ذو الخطاف المثني في حدوث رفض خاطئ أكثر من عدم المطابقة الحقيقي.
قم بمطابقة قياساتك مع المعيار
الرقم في حد ذاته يعني القليل جدًا. يصبح مفيدًا عند مقارنته بمعيار: تركيبات اللحام التناكبي مقابل ASME B16.9، والشفاه مقابل ASME B16.5، واللحام المقبس المطروق والتركيبات الملولبة مقابل ASME B16.11، والمشاريع في أوروبا أو اليابان مقابل طاولات DIN أو JIS B2311. إذا لم تكن متأكدًا من كيفية تصنيف الجزء قبل البدء، فقم بكتابة تمهيدية قصيرة ما هو تركيب الأنابيب في الواقع سوف تساعدك على اختيار الجدول المناسب.
عندما تحتاج إلى بديل يطابق خطًا موجودًا، فلدينا ASME B16.9 تجهيزات اللحام التناكبي يتم إنتاجها وفقًا لجداول الأبعاد نفسها، من الفولاذ الكربوني، والفولاذ المقاوم للصدأ، وسبائك الفولاذ، والسبائك المزدوجة، وسبائك النيكل، لذلك يمكن مطابقة القياس الذي تم إجراؤه في الميدان مع الرسم الموجود على جانبنا.
ينتهي كل مشروع في نهاية المطاف إلى مُركِّب واحد وشريط قياس واحد ومفصل واحد يجب أن يصطف. لا يزال أخذ أربع قراءات دقيقة قبل اللحام هو أرخص مراقبة الجودة المتاحة.
إذا كنت تحمل قطعة تركيب غير مميزة، أو رسمًا قديمًا أو عينة لا يمكنك التعرف عليها، فأرسل لنا الأرقام الأربعة التي قمت بقياسها، أو أرسل الجزء نفسه. مع أكثر من ثلاثين عامًا من الخبرة في الإنتاج، ومخزون من الأحجام الشائعة وفريق فني معتمد في MT وPT وUT وRT، يمكننا تأكيد الحجم ودرجة المواد والمعايير، وتقديم عرض أسعار للتركيبات المطابقة بسرعة.
حقوق الطبع والنشر © Jiangyin Gaoxin Pipe Fittings Co., Ltd جميع الحقوق محفوظة.